logo

商品の詳細

Created with Pixso. 家へ Created with Pixso. 製品 Created with Pixso.
炭化タングステンのエンド ミル
Created with Pixso.

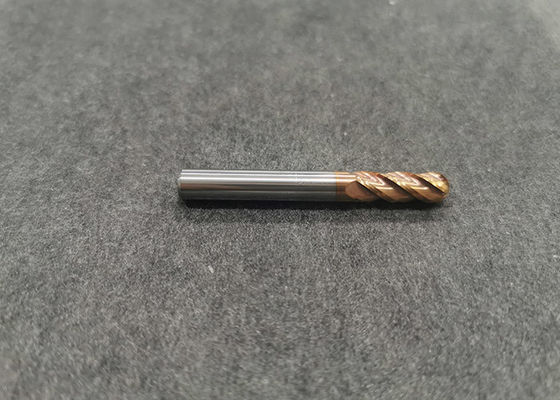
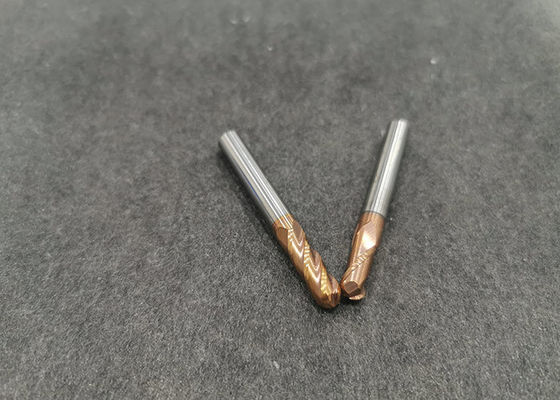
HRC55 金色 四刃 钨鋼立銑刀 實心硬質合金立銑刀 適用於鋼鐵 不銹鋼

HRC55 金色 四刃 钨鋼立銑刀 實心硬質合金立銑刀 適用於鋼鐵 不銹鋼

ブランド名: KTS
モデル番号: 4フルート
MOQ: 100部分
価格: $1-20
支払条件: L/C、T/T、ウェスタンユニオン
供給能力: 1ヶ月あたりの250000の部分/部分
詳細情報
起源の場所:
四川、中国
証明:
ISO9001:2008
材料:
炭化タングステン
硬度:
HRC55
フルート数:
1/2/3/4
サイズ範囲:
1mmから20mm
仕上げる:
細かい研削
鼻のタイプ:
ボールノーズ、フラット
パッケージの詳細:
プラスチック ケース
ハイライト:

固体炭化物のエンド ミル

,

固体炭化物のエンド ミルのカッター

製品説明

HRC55 4枚刃フラットヘッド超硬エンドミル ゴールドカラー HRC55

フライス工具のクランプ

マシニングセンタで使用されるフライス工具のほとんどは、スプリングコレットクランプ方式を採用しており、使用時は片持ち形状となっています。フライス加工中に、フライス工具が工具ホルダーから徐々に突き出し、完全に失われ、ワークピースがスクラップになることがあります。その理由は、一般的に工具ホルダーの内穴とフライス工具ホルダーの外径に油膜が存在し、クランプ力が不足しているためです。フライス工具には通常、防錆油が塗布されています。非水溶性切削油を使用して切削する場合、工具ホルダーの内穴にも油膜のミストが付着します。シャンクと工具ホルダーに油膜が付着すると、工具ホルダーはシャンクをしっかりとクランプするのが非常に困難になり、加工中にフライス工具が緩んで失われます。したがって、フライス工具をクランプする前に、フライス工具のシャンクとコレットクランプの内穴を洗浄液で洗浄し、乾燥させてからクランプする必要があります。
フライス工具の直径が大きい場合、工具ホルダーと工具ホルダーが非常にきれいであっても、工具損失事故が発生する可能性があります。この場合、平坦化ギャップのある工具ホルダーと対応するサイドロッキング方法を選択する必要があります。
フライス工具をクランプした後にも発生する可能性のあるもう1つの問題は、加工中に工具ホルダーのポートでフライス工具が破損することです。その理由は、一般的に工具ホルダーが長期間摩耗しており、工具ホルダーのポート部分がテーパー状に摩耗しているためです。新しい工具ホルダーと交換してください。

フライス工具の振動

フライス工具と工具ホルダーの間にわずかな隙間があるため、加工中にカッターが振動する可能性があります。振動はフライス工具の刃先を不均一な切削量にし、切削拡張は元の設定値よりも増加し、加工精度と工具寿命に影響を与えます。ただし、加工される溝の幅が小さい場合、切削量と拡張量を増やすことで意図的に工具を振動させ、必要な溝幅を得ることができますが、この場合、フライス工具の最大振幅は0.02mm未満である必要があります。それ以外の場合は、安定した切削を実行してください。通常の加工では、カッターの振動が小さいほど良いです。
工具の振動が発生した場合は、切削速度と送り速度を減らすことを検討してください。両方とも40%削減しても大きな振動がある場合は、切り込み量を減らすことを検討してください。
加工中に共振が発生した場合、その理由は切削速度が高すぎる、送り速度がちょうど小さい、工具が不十分である、ワークピースのクランプ力が不十分である、ワークピースの形状またはワークピースのクランプ方法が受け入れられるべきである可能性があります。切り込み量の調整、工具の断片的な剛性の追加、送り速度の増加などの対策。
フライス工具の端部切削
金型やその他のワークピースのキャビティのCNCフライス加工では、カットポイントが凹部または深部キャビティの場合、フライス工具の突き出し量を増やす必要があります。長刃フライス工具を使用すると、工具のたわみが大きいため、振動が発生しやすく、工具の破損を引き起こします。したがって、加工プロセスでは、同様の工具端の刃先のみが切削に参加する必要がある場合は、長い総工具長を持つ短い刃長のロングシャンクフライス工具を選択するのが最善です。水平CNC工作機械でワークピースを加工するために大径フライス工具を使用する場合、工具の重量による大きな変形のため、優れた端部切削のタイトルにさらに注意を払う必要があります。長刃フライス工具を使用している場合は、切削速度と送り速度を大幅に減らす必要があります。

切削パラメータの選択

切削速度の選択は、主に加工されるワークピースの材料によって決まります。送り速度の選択は、主に加工されるワークピースの材料とフライス工具の直径によって決まります。一部の外国の工具メーカーの工具サンプルには、参考用の工具切削パラメータの表が付属しています。ただし、切削パラメータの選択は、工作機械、工具ビット、加工されるワークピースの形状、クランプ方法など、多くの要因にも影響されます。切削速度と送り速度は、実際の状況に応じて調整する必要があります。
工具寿命が優先要因である場合、切削速度と送り速度を適切に減らすことができます。刃先からの切りくずの除去がうまくいかない場合は、切削速度を適切に増やすことができます。

切削方法の選択

ダウンミリングを採用することは、ブレードカバーの保護に役立ち、工具寿命を向上させることができます。ただし、注意すべき点が2つあります。
通常の工作機械加工を受け入れる場合は、送り機構のギャップを排除するように努める必要があります。
ワークピースの外観に酸化膜または鋳造および鍛造プロセスで構成されるその他の硬化層が残っている場合は、逆ミリングを採用することをお勧めします。