|
|
| ブランド名: | KTS |
| モデル番号: | 球の鼻 |
| MOQ: | 100部分 |
| 価格: | $1-20 |
| 支払条件: | L/C、T/T、ウェスタンユニオン |
| 供給能力: | 1ヶ月あたりの250000の部分/部分 |
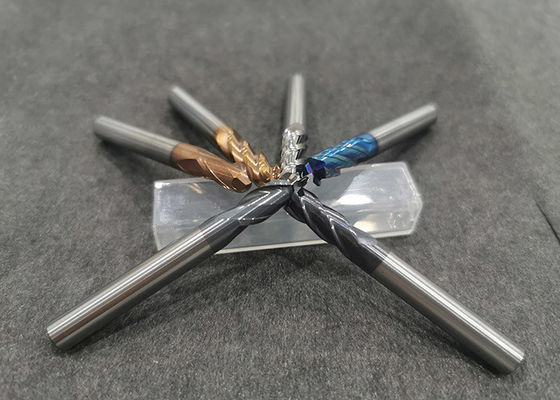
1/2/3/4 フルート・カービッド・エンド・ミール 磨き 磨き 切断 工業切断機
エンドミール 磨き 磨き 切断 工業切断機
関連情報
フレッシングコッターを理解するには,まずフレッシング知識を理解する必要があります
磨き効果を最適化する際には,磨き切手の刃はもう1つの重要な要因です.利点はある切り刃が同時に切れるのは不可能です. 切り刃が同時に切れるのは不可能です.切断に参加する切断刃の数に関連している切片形成プロセス,切断刃の負荷,加工結果において,加工部品に対するフレーシング切手の位置は重要な役割を果たします.切断幅より約30%大きいフレーシングカットを使用し,作業部品の中心に近いフレーシングカット位置切断する際の切片厚さは,中央で切る時よりも少し薄い.
歯ごとに十分な平均切片厚さ/フィードが使用されることを確保するために,このプロセスに適した切歯の数を正しく決定する必要があります.切断器のピッチは,効果的な切断刃の間の距離ですこの値によると,磨削機は3つのタイプに分けることができます. 密度の高い歯磨削機,稀な歯磨削機,特殊な密度の高い歯磨削機.
また,磨いたチップの厚さに関連して,顔磨き切手の主要な角度です.主角は,挿入物の主要な切断縁と作業部品の表面との間の角度です主角は45度,90度と円の刃です. 方向の変化は,主要な傾斜角の違いによって大きく変化します:90度の主要な傾斜角を持つフレーシングカット機は主に放射力を生成しますこれは,加工される表面が過剰な圧力を耐えられないことを意味します. フレーシング構造が弱い作業部品ではより信頼性があります.
45度の主要な傾斜角を持つフレーシング切削機は,ほぼ同じ射線切削力と軸方向を有しているため,生成された圧力は比較的均衡しています.機械の電力の要求も比較的低い短片材料に特に適しています. 磨き中にチップを生産する. 工芸品.
丸い挿入付きのフレーザーでは,切断深さによって主に0度から90度までの主要な傾斜角が継続的に変化することを意味します.このタイプの刃の切断刃の強さは非常に高い長い切断刃に沿って生成されるチップは比較的薄いため,大きなフィードに適しています.刃の半径方向の切断力の方向は,常に変化しています切断深さによって決まる.現代刃の幾何学的幾何学の発展は,滑らかな切断効果を持つ丸い切断刃の利点を持っています機械ツールの低電力要求と良好な安定性.もはや効果的な粗末フレッシングカットではなく,面フレッシングと端フレッシングに広く使用されています.